Крупноузловая сборка промышленного оборудования: как избежать задержек и ошибок на площадке
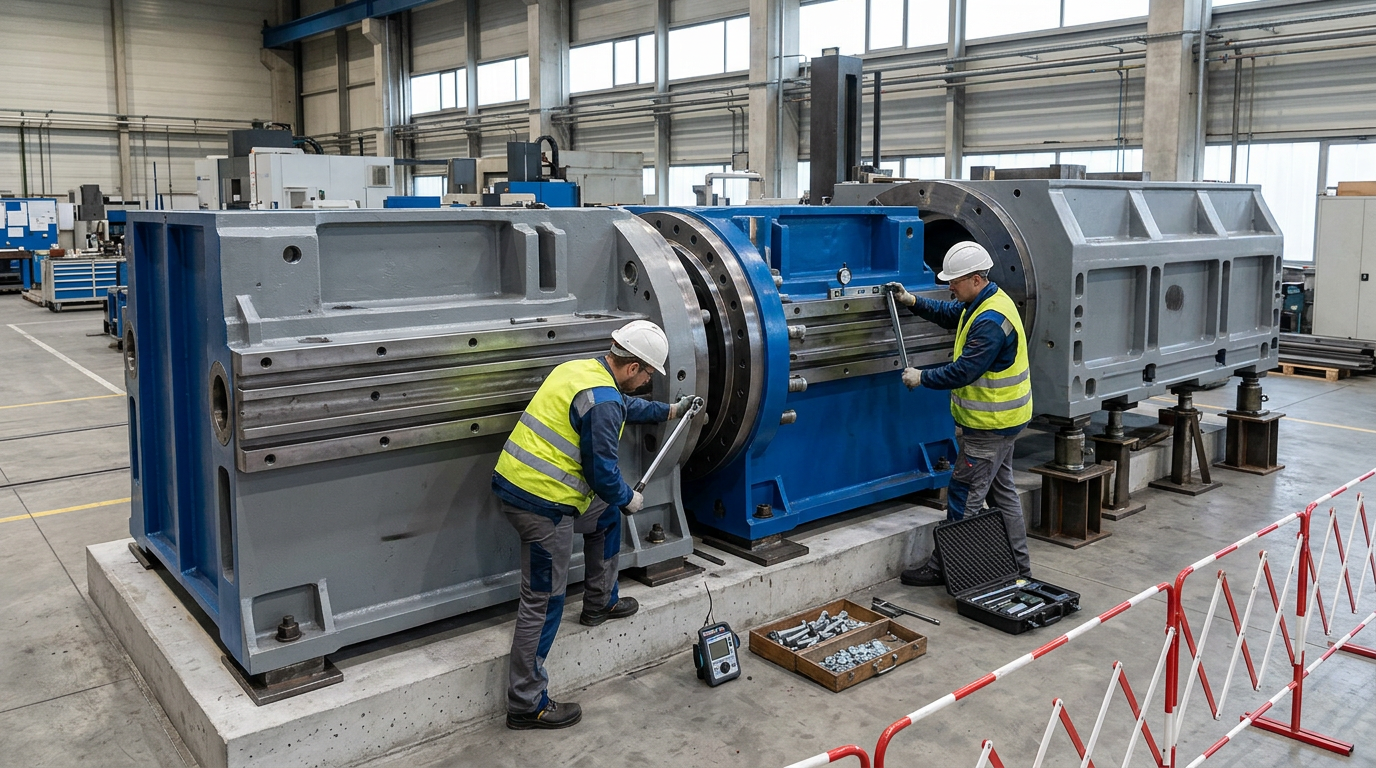
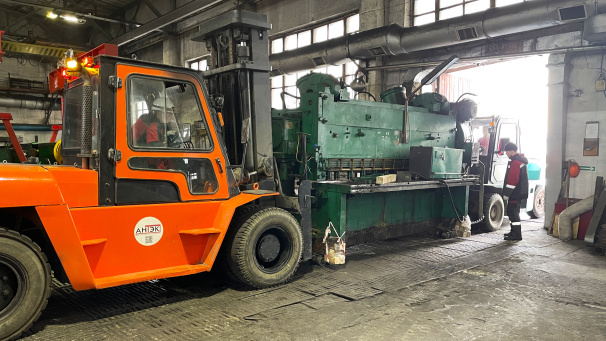
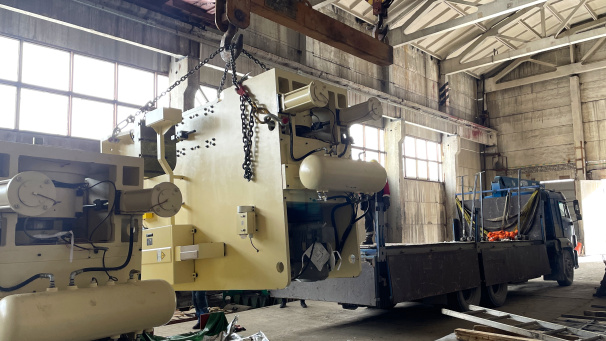
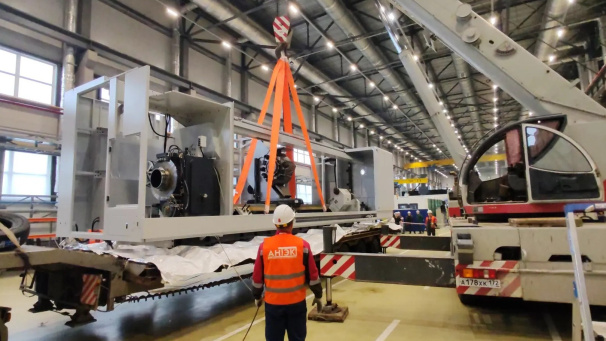
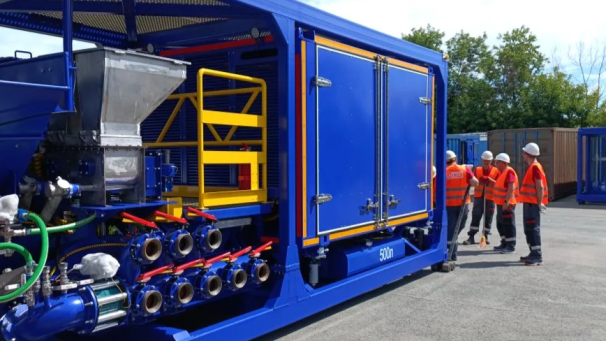
Оборудование доставлено на предприятие отдельными модулями. Их нужно разгрузить, подать в монтажную зону в правильной последовательности, установить, состыковать и выверить. Если эти операции заранее не объединены в одну технологическую схему, проект быстро сталкивается с повторными перегрузками, простоями техники, несовпадением монтажных баз и переносом пусконаладочных работ.
Главная сложность крупноузловой сборки — не в массе блоков, а в их взаимозависимости. Ошибка при установке базового модуля влияет на положение следующих секций. Преждевременная фиксация делает дальнейшую регулировку невозможной. Поэтому такелаж, механическая сборка и выверка должны выполняться как единый процесс.
Последовательность поставки должна соответствовать последовательности монтажа
Если модуль, предназначенный для завершающего этапа, первым окажется в монтажной зоне, он перекроет маршрут, займёт место для работы техники или ограничит доступ к фундаменту. До начала поставки определяют:
Это сокращает количество перегрузок и исключает повторную мобилизацию техники из-за неправильного расположения модулей.
Базовый модуль определяет геометрию всего оборудования
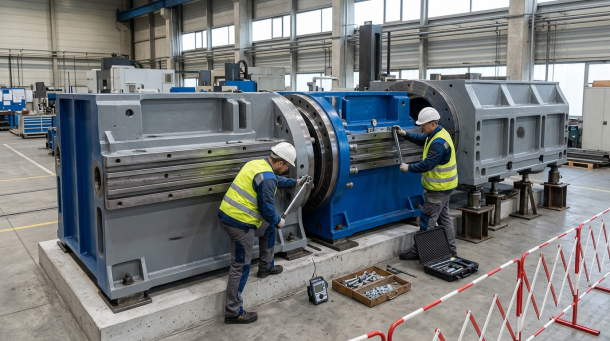
Первый блок устанавливается относительно проектных осей и высотных отметок и становится исходной базой для всей конструкции. Даже небольшое отклонение приводит к несовпадению крепёжных отверстий следующих секций, нарушению положения направляющих, появлению несоосности приводов и валов, невозможности выдержать монтажные зазоры и нестыковке оборудования с существующей линией.
Поэтому базовый модуль сначала устанавливают и предварительно выверяют, затем проверяют возможность присоединения следующих секций — и только после этого переходят к окончательной фиксации.
Монтажные соединения нельзя использовать для принудительного совмещения
Если отверстия, фланцы или базовые поверхности не совпадают, стягивание крепежом не устраняет отклонение. Оно создаёт внутренние напряжения, деформацию рам и ускоренный износ оборудования после запуска.
Перед затяжкой соединений проверяют:
Сначала устраняется причина несовпадения — затем выполняется соединение и контрольная выверка.
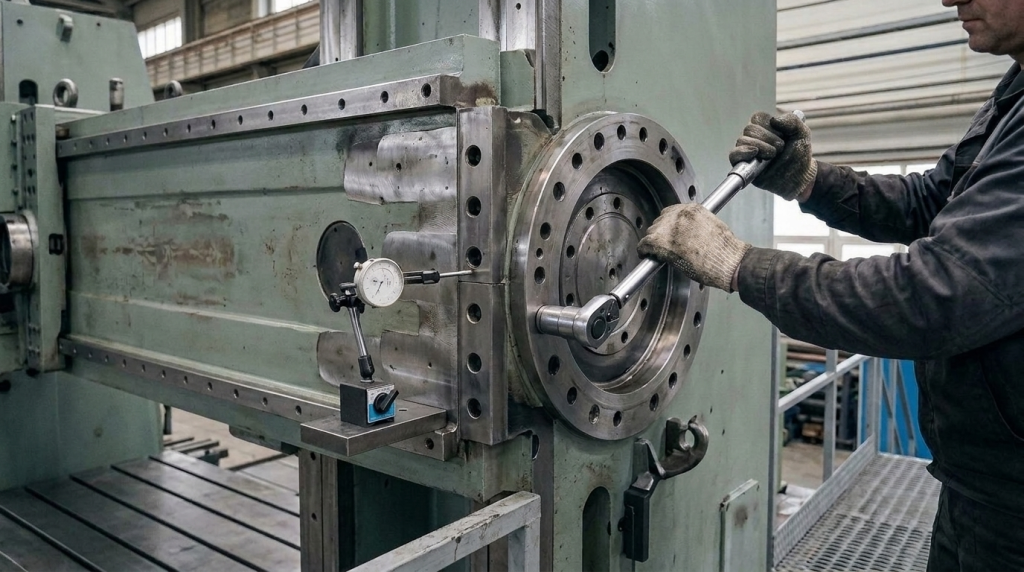
Геометрия контролируется поэтапно
Одной проверки после сборки недостаточно. Положение конструкции может измениться после установки очередного модуля, затяжки крепежа, анкеровки, подливки или подключения жёстких трубопроводов. Контроль выполняют:
- после установки базового блока;
- после присоединения каждой основной секции;
- после предварительной затяжки соединений;
- после закрепления оборудования;
- после подливки и набора прочности;
- после подключения коммуникаций, способных передавать нагрузку.
Такой подход позволяет обнаружить отклонение на этапе, когда его ещё можно исправить без демонтажа всей конструкции.
Временное положение должно быть устойчивым
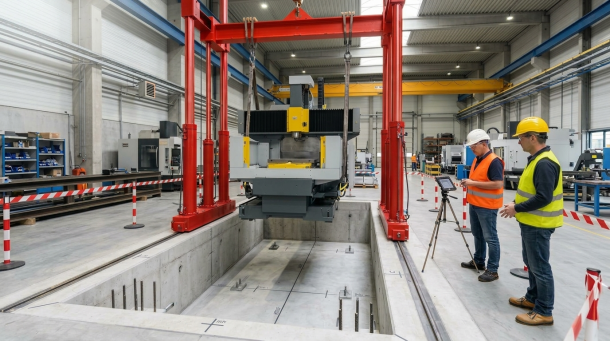
Во время сборки модули могут находиться в нерасчётном положении: удерживаться грузоподъёмной системой, опираться на временные конструкции, оставаться без штатных связей с соседними секциями. В технологии монтажа предусматривают временные опоры, фиксацию от смещения и опрокидывания, допустимые места приложения нагрузки, порядок освобождения грузоподъёмной техники и момент удаления транспортировочных креплений.
Использовать кран или гидравлический портал как продолжительную временную опору не следует, если это не предусмотрено схемой.
Почему сборка может остановиться
- Неправильная последовательность доставки. Блоки приходят не в порядке монтажа, их некуда разместить, они мешают подаче.
- Неподготовленная площадка. Фундамент не принят, анкеры не соответствуют чертежам, проёмы не освобождены.
- Несовпадение монтажных баз. Оборудование проектировалось без учёта фактических условий площадки.
- Отсутствие единого координатора. Разные подрядчики на разгрузку, такелаж, сборку и выверку.
- Простой специалистов изготовителя. Шефмонтажники приезжают, но не могут начать работу, если оборудование не собрано и не выверено. Предприятие платит за простой, запуск переносится.
Как АНТЭК организует работы
АНТЭК выполняет крупноузловую сборку как единый управляемый процесс — от разгрузки транспортных блоков до передачи оборудования под подключение и пусконаладочные работы.
Работы включают:
- обследование площадки и разработку технологии;
- проверку готовности фундамента и монтажной зоны;
- приёмку узлов и проверку комплектности;
- разгрузку, временное размещение и подачу блоков;
- установку базового модуля;
- последовательную сборку секций;
- промежуточный контроль геометрии;
- финальную выверку и закрепление;
- передачу по акту с исполнительной документацией.
Такелаж и механический монтаж связаны одной технологией: такелажники понимают, в каком положении передать модуль монтажникам, а монтажники — какие ограничения возникают при подъёме. Заказчик получает единую точку ответственности и не тратит время на согласование между разными подрядчиками.
Именно по такой схеме АНТЭК выполнил сборку гидравлического пресса «Аркада-5000» усилием 5000 тонн и общим весом 360 тонн на действующем производстве в Оренбургской области — с разгрузкой блоков, последовательной сборкой узлов, промежуточным контролем геометрии и передачей оборудования под дальнейшие этапы.
Если вам требуется выполнить такелаж, монтаж или крупноузловую сборку, для предварительной оценки проекта напишите нам:
Специалисты АНТЭК оценят условия, определят последовательность работ и предложат оптимальное решение.
АНТЭК — инженерный подход к перемещению, монтажу и демонтажу тяжёлого оборудования.
Необходима консультация?
Оставьте заявку, наши менеджеры свяжутся с Вами в ближайшее время.